Opravy hlinikovych ramu kol jak na to vyžadují absolutně profesionální přístup, jelikož jakýkoli neodborný zásah může fatálně narušit dynamickou pevnost materiálu a bezprostředně ohrozit vaši bezpečnost.
Když v 90. letech minulého století začaly hliníkové rámy masivně nahrazovat klasickou ocel, přinesly do cyklistiky obrovskou revoluci v podobě bezprecedentní tuhosti, robustnosti a fantasticky nízké hmotnosti.
Tato úžasná konstrukční výhoda však byla krutě vykoupena jednou velmi specifickou fyzikální vlastností samotného kovu – hliník je totiž naprosto extrémně náchylný na strukturální únavu a jeho mechanické vlastnosti dramaticky degradují pod vlivem vysokého tepla.
Stovky cyklistických nadšenců a domácích kutilů se bohužel mylně domnívají, že drobnou vlasovou prasklinu na zadní stavbě bezpečně vyřeší rychlá nedělní návštěva místního zámečníka s obyčejnou svářečkou v garáži.
Takový zbrklý amatérský krok však v reálném světě téměř vždy nevyhnutelně vede k nevratnému zničení geometrie rámu a k vytvoření neviditelné časované bomby, která může při dalším náročném sjezdu katastroficky selhat.
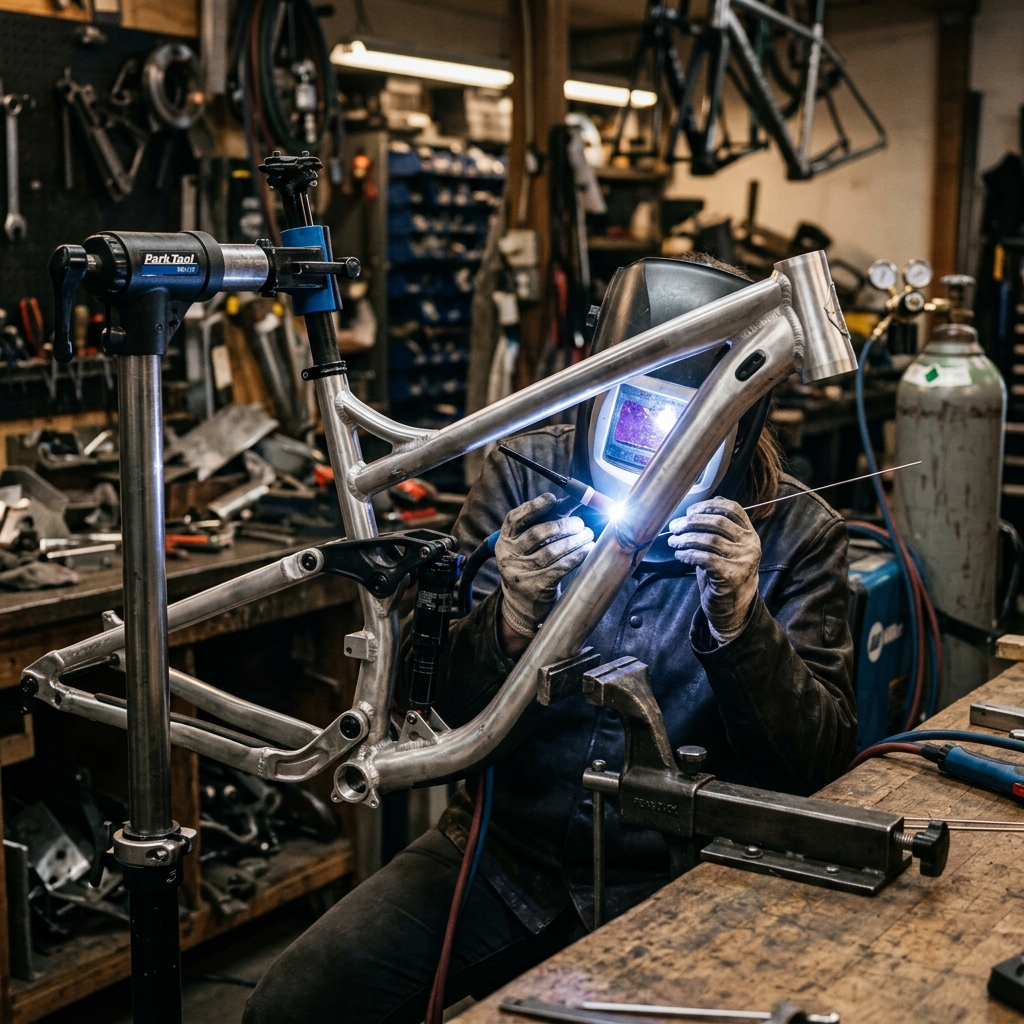
Odborná a bezpečná oprava prasklého rámu kola striktně vyžaduje profesionální svařování hliníku TIG s využitím 100% čisté ochranné atmosféry argonu a moderní technologie střídavého proudu (AC). Po úspěšném zavaření kritické trhliny je navíc zcela nezbytné provést řízené tepelné zpracování hliníku v peci, bez kterého trubka trvale ztrácí až 50 % své původní nosnosti v takzvané tepelně ovlivněné zóně (HAZ).
Proč vůbec praskají hliníkové rámy a jak skrytou prasklinu včas odhalit
Základním a nejčastějším viníkem praskajících rámů je nezastavitelný mechanický fenomén zvaný únava materiálu, který se nenápadně projevuje v průběhu stovek odjetých tréninkových hodin.
Na velký rozdíl od mimořádně houževnaté oceli nebo prémiového titanu totiž hliník nemá žádnou objektivně definovanou mez únavy, což v praxi znamená, že krystalická mřížka nedokáže tlumit vibrace donekonečna.
Každý váš zničující úder do pedálu ve stoupání, každý tvrdý dopad na slizké kořeny nebo razantní brzdění před klopenkou zanechává uvnitř materiálu zcela nepatrné mikrotrhliny.
Tyto zpočátku neviditelné vnitřní defekty se s postupujícím časem neúprosně propojují, až se jednoho nešťastného dne proderou na povrch a projeví se jako jemná vlásečnicová trhlina praskající přímo pod lesklou vrstvou barvy.
Nejcitlivějšími a nejvíce namáhanými zónami na celém kole jsou vždy tradičně místa s absolutně maximální koncentrací pnutí a ohybu.
Bavíme se zde primárně o exponované oblasti robustního středového složení, masivních svárech kolem hlavové trubky a subtilním napojení asymetrických řetězových vzpěr zadní odpružené stavby.
Odborné diskuze a sdílené zkušenosti cyklistů s praskajícími rámy jasně dokládají, že chronické ignorování tichého lupání, praskání nebo vrzání z oblasti středu představuje fatální chybu. Tato drobná trhlina se pod opakovanou dynamickou zátěží šíří doslova raketovým tempem a rám se může přepůlit.
Při včasné domácí diagnostice poškození hraje naprosto klíčovou a nezastupitelnou roli pravidelné mytí celého bicyklu a následná bedlivá inspekce podezřelých housenek svarů za pomoci silné LED baterky a zvětšovací lupy.
Zkušení profesionálové a inženýři ve specializovaných servisech navíc často využívají takzvané penetrační defektoskopické spreje.
Tato průmyslová kapilární zkouška dokáže pomocí křiklavě barevného kontrastního inkoustu bezpečně a spolehlivě zviditelnit i ty vlasové trhliny, které jsou pro lidské oko zatím dokonale neviditelné.
Složité tajemství metalurgie: Proč je svařování tak obrovskou výzvou?
Moderní prémiová, ale i střední třída horských kol se v dnešní době produkuje ze sofistikovaných materiálů, přičemž tím úplně největším průmyslovým standardem se stala slitina hliníku 6061-T6, případně houževnatější série 7005.
Hliníková trubka je na běžném vzduchu okamžitě hermeticky potažena mikroskopickou, ale neuvěřitelně tvrdou vrstvou oxidů. Tato ochranná slupka bez mrknutí oka odolává žáru nad 2000 °C, zatímco samotné čisté jádro pod ní se nevratně roztaví již při pouhých 660 °C. To činí amatérské autogenní nebo CO2 svařování absolutně nemožným a pro materiál silně destruktivním.
Tyto špičkové letecké materiály v sobě ukrývají pečlivě nadávkované příměsi hořčíku, křemíku nebo silného zinku, jež jim po upečení propůjčují onu fenomenální tuhost tolik potřebnou pro bezztrátový přenos jezdcovy energie.
Známé a velmi často propírané označení T6 v technickém názvu materiálu značí, že profil byl z výroby v peci uměle vytvrzen k dokonalosti.
Garantované a 100% bezpečné svařování hliníkových rámů jízdních kol se tudíž nikdy neobejde bez hodin zdlouhavých mechanických příprav.
Dělník musí použít agresivní odlakovače, chemická rozpouštědla a vysoce abrazivní nerezové ocelové kartáče na hrubé stržení neviditelného povrchového filmu.
Pokud by v místě zamýšleného svaru zůstala sebemenší stopa lidského potu, prachu, mastnoty na řetěz nebo zbytek starého laku, výsledkem bude kontaminovaná lázeň napěněná plynnými póry.
Takto znečištěný a defektní spoj nemá prakticky žádnou nosnou pevnost a praskne zpravidla hned při první terénní projížďce za domem.
Špičková metoda TIG a bezchybná ochranná atmosféra argonu
Jediným celosvětově uznávaným a strojařskými normami akceptovaným postupem pro reálnou záchranu hliníkových cyklistických děl je precizní svářečská metoda TIG.
Tato úchvatná metoda spoléhá na netavící se wolframovou elektrodu ostré jako jehla, která s chirurgickou přesností generuje usměrněný plazmový elektrický oblouk o obrovské teplotě.
Základním stavebním kamenem a podmínkou nutnou k úspěchu je trvalá ochranná atmosféra argonu vysoké čistoty 99.99 %, což je drahý inertní plyn, který dokonale vyhání atmosférický kyslík z dosahu tavné lázně.
Bez tohoto plynného štítu by se roztavený hliník okamžitě vznítil a spálil na nepoužitelný černý prach a křehkou strusku.
Technologicky dominantní roli však u svařování cyklorámů hraje robustní digitální AC/DC svářečka, bezpodmínečně přepnutá do speciálního modulovaného režimu střídavého proudu (AC).
Fyzika za tímto nastavením je fascinující: kladná půlvlna střídavého proudu neustále vytrhává elektrony z povrchu a doslova odstřeluje zoxidovanou krustu, zatímco záporná půlvlna jako horký nůž proniká hluboko do stěny rámu a taví kov do tekutého zrcadla.
Dobrý řemeslník musí mít nesmírný cit, protože nohou na pedálu neustále koriguje intenzitu ampérů, aby se tenkostěnná trubka nepropadla dovnitř, zatímco rukou po kapkách přidává hliníkový drát.
Tímto pomalým a pedantickým rytmem vzniká typický a tolik obdivovaný vzhled housenky poskládané z drobných překrývajících se mincí.
Přečtěte si také: Bezdemontážní oprava pneumatiky: Jak na to krok za krokem
Nejlepším nezávislým zdrojem pro nastudování těchto náročných nuancí je respektované české Svarforum, kde ostřílení mistři detailně probírají parametry AC balancování pro ty nejtenčí trubky o síle stěny kolem jednoho milimetru.
Přečtěte si také: Oxidace alu kol: Jak se zbavit „kvetoucího“ hliníku a předejít jeho zničení
Přečtěte si také: Opravy hliníkových rámů kol: Jak na to a proč se vyhnout domácímu svařování
\nPřečtěte si také: Sundání pneu z disku doma: Jak na to bez poškození a na co si dát pozor
Přečtěte si také: Opravy hliníkových rámů kol: Jak na to a proč se vyhnout domácímu svařování
\nPřečtěte si také: Opravy hliníkových rámů kol: Jak na to a proč se vyhnout domácímu svařování
\nPřečtěte si také: Renovace plechových disků: Jak na to krok za krokem svépomocí i u profíků
Zrádná past jménem HAZ: Proč samotné svaření nikdy nestačí
Je absolutním omylem myslet si, že krásný stříbrný svar znamená hotovou práci. Extrémní žár proudící do trubky během svařování zcela spolehlivě a nevratně ničí ono původní tovární vytvrzení. Svařováním běžné cyklo-slitiny 6061-T6 padá její pevnost v takzvané tepelně ovlivněné zóně (HAZ) až o propastných a fatálních 50 %, pokud není materiál následně upečen ve specializované průmyslové peci.
Tato zrádná a naprosto měkká tepelně ovlivněná oblast (HAZ) se nachází jako neviditelný pás zhruba 1 až 2 centimetry od okraje překrásně zavařené praskliny.
Zatímco samotná svarová housenka je obrovsky pevná a poctivá, měkký vyžíhaný hliník hned vedle ní má konzistenci blížící se spíše k obyčejnému olovu.
Pokud byste takový rám nastrojili a ihned vyrazili na agresivní trail s kořeny, trubka zaručeně a bez varování praskne těsně vedle nového sváru.
Strukturální inženýři přesně vědí, že jediným spolehlivým řešením tohoto debaklu je odeslat celou objemnou stavbu do obrovské temperovací pece a provést hluboké rozpouštěcí žíhání.
Při tomto složitém a drahém cyklu se rám dlouhé hodiny doslova vaří při teplotách blížících se 530 °C, čímž se shluklé atomy zinku nebo hořčíku opět rovnoměrně a bezpečně rozpustí do celé krystalické matrice slitiny.
Okamžitě poté je extrémně rozžhavený a měkký rám prudce ponořen a zchlazen ve speciální vodní či polymerové lázni, což atomy zmrazí na jejich nových pozicích.
Posledním krokem kalvárie je umělé dvanáctihodinové stárnutí v další peci rozehřáté na mírných 175 °C, které materiálu teprve navrátí jeho tvrdý a tuhý stav plnohodnotné T6 specifikace.
O důležitosti tohoto procesu není radno polemizovat, což jasně dokládají obsáhlé materiály z probíhajícího prestižního výzkumu vlastností hliníkových slitin provedeného našimi nejlepšími metalurgy a akademiky na vysokoškolské půdě.
Kompletní operace krok za krokem: Anatomie profi záchrany
Úspěšná záchrana zničené hliníkové zadní stavby nebo utržené hlavové trubky představuje gigantický projekt, který obvykle trvá i několik týdnů.
Naprosto prvním a nezbytným krokem je kompletní, absolutní a do posledního šroubku rozebrané odstrojení vašeho zabláceného stroje.
Z rámu se musí vylisovat a vymlátit naprosto veškerá drahá zapouzdřená ložiska, vyndat plastové průchodky pro vedení bovdenů, odstranit středová osa i tlumič, protože žár z hořáku by všechny tyto jemné komponenty okamžitě roztavil do beztvaré plastové louže.
Mechanik následně nasadí agresivní brusný kotouč či chemický lepták a poškozené místo v okruhu nejméně patnácti centimetrů vyčistí tak, až se kovová stěna blýská jako dokonalé vyleštěné zrcadlo.
Na zjištěné konce obávané trhliny se vyvrtají takzvané záchytné mikrodírky, které efektivně zmírní tenzi, zastaví napětí a nedovolí lomu šířit se skrytě dál pod povrchem.
Rozpukaná linka se následně pomocí tenké stopkové frézky vyfrézuje a prohloubí do tvaru otevřeného písmene V.
Tento klíčový úkos zaručí, že po zažehnutí oblouku probarvený hliníkový drát zateče i do samotného kořene materiálu a vytvoří plně průvarový, a nikoliv pouze povrchově přilepený spoj.
Při extrémně namáhaných sjezdových prasklinách u středu rámu se dokonce přistupuje k integraci plátování, kdy se na vyčištěnou díru zvenčí navaří masivní hliníkový vyztužovací plát, anglicky označovaný jako gusset plate, jenž kritický úsek mnohonásobně zesílí pro budoucí tvrdé dopady.
Po dlouhých hodinách u svařovacího stolu a týdnech strávených v kalící peci čeká cyklomechanika ještě jedno brutální překvapení.
Rozpálený hliník totiž vykazuje obrovskou tepelnou dilataci a po finálním zchladnutí se celá geometrie obvykle dramaticky zkroutí jako luk.
Před nasazením kol je proto bezpodmínečně nutné křivé trubky brutální silou srovnat v těžké hydraulické rovnací stolici a velmi často speciální frézou kompletně znovu proříznout všechny stržené hliníkové závity u středového složení.
Tvrdá pravda o penězích: Vyplatí se vůbec tento nesmyslný cirkus?
Zásadní existenční otázka na všech sociálních sítích zní stále dokola velmi prostě: Jaká bude na konci měsíce finální oprava rámu kola cena a nebude o poznání chytřejší koupit v eshopu rovnou modernější a lepší stroj?
Finanční návratnost a celková rentabilita této riskantní záchranné operace se odvíjí výhradně od aktuální katalogové, a mnohdy i sentimentální hodnoty vašeho konkrétního cyklistického společníka.
Samotný izolovaný zásah zkušeného TIG svářeče, kterému na stůl přinesete prázdnou a čistou trubku, se sice sympaticky pohybuje v poměrně rozumném rozmezí 1000 až 3000 Kč v závislosti na komplexnosti problému.
Obrovský finanční propadák však nastává při finálním sčítání zcela nezbytných doprovodných činností.
Pokud k faktuře poctivě připočtete drahý čas profesionálního cyklomechanika trávícího den na těžké rozborce, tisíce gigajoulů energie propálené za noc v kalící peci a nové odolné lakování komaxitem, konečný účet se velmi rychle a spolehlivě zastaví hluboko nad nepopulární hranicí 8000 Kč.
- Vlastníte unikátní sjezdový rám v hodnotě desítek tisíc, který již na bazaru nelze prakticky sehnat.
- Nalezená prasklina se nachází na bezpečně a snadno přístupném místě pro dlouhou hořákovou hubici.
- Ekologická ohleduplnost pro vás hraje roli a nechcete posílat do šrotu kilogramy vzácného kovu.
- Trubky mají silnou stěnu umožňující aplikovat z venku robusní posilující destičky.
- Vlastníte obyčejný těžký rám z regálu hypermarketu, jehož zůstatková hodnota se limitně blíží nule.
- Rám praskl křížem skrz papírově tenkou hlavovou trubku, kde panují obrovské pákové síly hrozící vážným pádem a zraněním.
- Nejste ochotni platit za znovuzískání ztracené pevnosti složitým pecním vypalováním a vytvrzováním.
- Jízdní kolo disponuje stále platnou spotřebitelskou nebo prémiovou doživotní zárukou přímo od autorizovaného dodavatele.
U drahých celoodpružených enduro a downhillových speciálů představuje pečlivá inženýrská obnova konstrukce obvykle jedinou smysluplnou a logickou ekonomickou volbu pro zachování stroje při životě.
Naproti tomu naivní pokusy o zázračné zavařování starého zanedbaného hardtailu na cestu do večerky představují naprostý a neodpustitelný technologický hazard s vlastním chrupem, klíční kostí a zdravým rozumem.
Při konečném rozhodování tak mějte na zřeteli jasnou poučku – strukturální a torzní bezpečnost rámu tvoří onen nezbytný a tenký předěl mezi dalším povedeným cyklistickým víkendem s přáteli a nekonečně dlouhým a bolestivým pobytem na oddělení těžké ortopedie v nemocnici.
Odborné dotazy k destrukci a záchraně (FAQ)
Lze svařit prasklý hliníkový rám kola doma?
Ne, tento nápad naprosto a důrazně nedoporučujeme. Domácí neprofesionální svařování jakoukoli jinou než špičkovou metodou TIG (AC) a to bez stoprocentní ochranné atmosféry čistého inertního argonu je extrémně a bezprostředně nebezpečné. Samotný vytvořený svar navíc zcela nutně vyžaduje nákladné následné průmyslové tepelné zpracování, bez kterého trubka nepříjemně zkřehne, změkne a fatálně ztratí svoji drahocennou původní dynamickou pevnost.
Kolik stojí oprava hliníkového rámu?
Cena fakturovaná za samotné řemeslné TIG svařování odmaštěného povrchu se obvykle pohybuje ve vcelku přijatelném rozmezí od 1000 do 3000 Kč v přímé úměrné závislosti na plném rozsahu samotného poškození a přístupnosti trhliny pro hořák. Nicméně při nutnosti kompletního odborného odstrojení komponentů stroje, následného hutního pecního ohřevu pro obnovení pevnosti a finálního znovunalakování vypáleným komaxitem se finální zákaznický účet může hravě vyšplhat až bezpečně nad úroveň 7000 Kč.
Změní svařování pevnost hliníkového rámu?
Ano, odpovídáme zcela nekompromisně. A to velmi drasticky, negativně a trvale. Během vysokoteplotního elektrického obloukového svařování (na typickém příkladu nejoblíbenější cyklistické slitiny nesoucí označení 6061-T6) totiž pevnost bezprostředně v tavném místě svaru a jeho těsném molekulárním okolí známém coby HAZ (tepelně ovlivněná zóna) klesne i o propastných a nezvratitelných 50 %. Pro alespoň částečné bezpečné obnovení původní certifikované tovární pevnosti, při které profil nezlomíte o první kámen, je nutné provedení velice složitého tepelného zpracování ve specializované průmyslové peci sestávajícího z rozpouštěcího žíhání a pomalého umělého zestařování trubky.
Jaký přídavný materiál se používá pro svařování rámů kol?
Nejčastěji se ve vybavených svářečských specializovaných dílnách úspěšně využívají normované měkké hliníkové přídavné dráty typu pod označením AlSi5 (známý spíše jako řada 4043) nebo případně robustnější hořčíkový AlMg5 (řada 5356). Tato pečlivá inženýrská volba legury je bezvýhradně diktována především absolutní nutností úplné prevence vzniku neviditelných, leč zničujících takzvaných trhlin za tepla, které jinak zcela přirozeně vznikají při příliš rychlém a neřízeném chladnutí roztavené svarové lázně na studeném stole a narušují krystalickou mřížku spojovaných částí kola.
Získejte naše nejnovější články, návody a tipy přednostně ve vyhledávání Google a v AI přehledech.